
学术专栏
Academic Column
当前位置:首页>16949一百问
工装模具到底要管什么
发布日期:2026-10-24 浏览量:2210次一、工装模具最容易失管的一块资产
模具和专用工装有个尴尬身份:买的时候按固定资产入账,用的时候却在车间里天天流转。管理松的厂常见三件事:模具找不到,昨天谁借走的没人说得清;坏了才发现寿命早到了;修过几次没有记录,下一班接着用到崩。模具一套几万到几十万,崩一次模轻则耽误交付,重则连带产品批量报废。标准对工装的要求归纳起来就四样:台账、点检、寿命、维修记录——四本账齐了,骨架就有了,客户验厂到模具区也站得住。
二、全生命周期:从建档到报废一条线
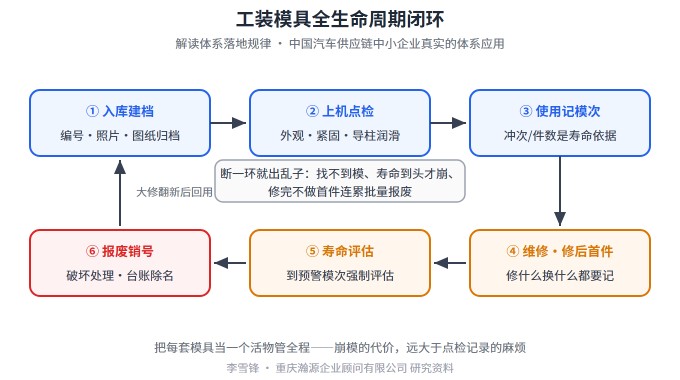
把每套模具当成一个活物管全程:入库建档,编号、照片、图纸归档;上机前点检,外观、紧固、导柱润滑,几分钟的事但必须做;使用中记录模次,生产了多少冲次或件数,这是判断寿命的依据;出问题维修,修了什么、换没换件、修后首件确认;寿命评估,接近设计寿命的提前安排大修或备模;报废,鉴定后破坏处理并从台账销号。一环扣一环,断一环就出乱子,崩模往往就是断在了寿命记录这一环。
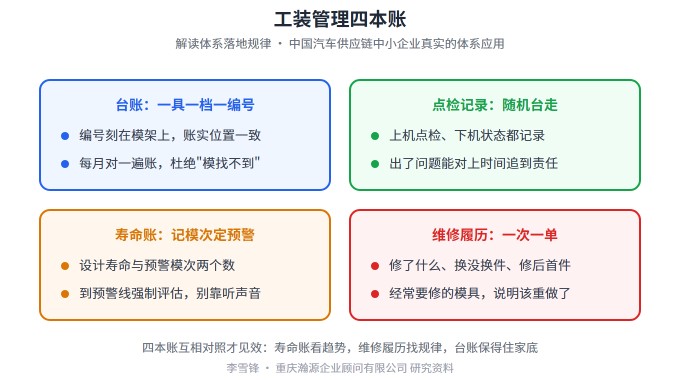
三、四本账的具体做法
台账:一具一档一编号,编号直接刻在模架上,账上的位置和实物位置必须一致,每月对一遍。点检:上机点检表随机台走,下机状态也记,方便追责。寿命账:定两个数——设计寿命模次和预警模次,到了预警线强制评估,别靠师傅耳朵听声音。维修履历:每次维修一张单,和寿命账互相对照,经常要修的模具本身就说明该大修或重做了。四本账都不复杂,难在坚持,坚持三个月就成习惯。
四、落地动作:先建TOP模具档案,备模要有规矩
第一步把占产值八成的那批产品的模具先建完整档案,别追求一次管全厂两三百套;第二步给关键模具定备模策略——单模生产的关键件,要么备模,要么和供应商签好应急加工协议,崩模了不至于全线停摆;第三步把修后首件写进制度,模具维修后没有首件确认不得批量生产,这条能挡住大量维修后的批量事故。模具管好了,质量和交付的稳定性至少上一个台阶,客户验厂到模具区也不发虚。上手不难,难的是有人对这四本账负责到底。